В производстве воздушных продуктов экструдер является основным оборудованием, а его рабочие характеристики напрямую определяют вкус, форму и производительность продукции. Одношнековые и двухшнековые экструдеры, являющиеся двумя основными типами оборудования, имеют существенные различия в сферах применения и результатах переработки, обусловленные различиями в конструкции. Ниже мы сначала рассмотрим основные характеристики обоих типов экструдеров, а затем сравним их различия по ключевым параметрам.
I. Общее описание двух типов экструдеров
(1) Одношнековый экструдер
Одношнековый экструдер — это самое простое и широко используемое экструзионное оборудование, состоящее из центрального архимедова шнека и нагревательного цилиндра. Он в основном использует однонаправленное вращение шнека в сочетании с внешним нагревом цилиндра для осуществления всего процесса транспортировки материала, сжатия, плавления, пластификации и экструзионного раздувания. Шнек обычно подразделяется на зону транспортировки, зону сжатия и зону дозирования. После поступления материала через загрузочное отверстие он продвигается вперед под действием трения, возникающего при вращении шнека, достигает расплавленного состояния в результате нагрева и сдвига и, наконец, экструдируется и формуется через матрицу для получения эффекта раздувания. Данное оборудование имеет простую конструкцию и легко изготавливается, что делает его распространенным выбором для начального уровня производства воздушных пищевых продуктов; оно особенно подходит для простой обработки одного вида сырья с целью получения воздушных продуктов.

Одношнековый экструдер
(2) Двухшнековый экструдер
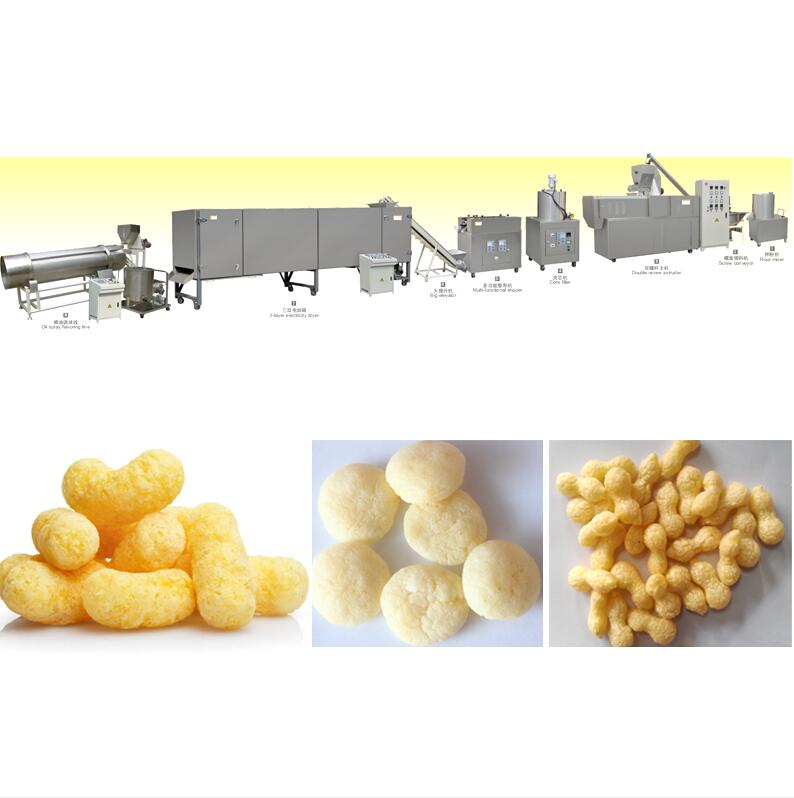
Двухшнековый экструдер — это высокоэффективное оборудование, разработанное на основе одношнекового экструдера, с сердечником, состоящим из двух зацепляющихся параллельных или конических шнеков, и цилиндром с поперечным сечением в форме символа “∞”. В зависимости от способа зацепления шнеков и направления вращения экструдеры можно разделить на экструдеры с однонаправленным зацеплением, с противонаправленным зацеплением и другие типы, среди которых самоочищающиеся экструдеры с плотным зацеплением являются основным типом оборудования в производстве воздушных продуктов питания. Принцип его работы заключается в том, что за счет скоординированного вращения двух шнеков обеспечивается объемная транспортировка сырья. В сочетании с нагревом цилиндра и сдвиговым воздействием шнеков сырье за короткое время проходит равномерное перемешивание, плавление и воздухонаполнение. В то же время зацепленные шнеки скребут друг друга, что обеспечивает самоочищающуюся функцию и позволяет избежать задержки материала и его обугливания. Данное оборудование отличается высокой точностью обработки и широким функционалом, что делает его подходящим для производства воздушных продуктов сложного состава и высокого качества.
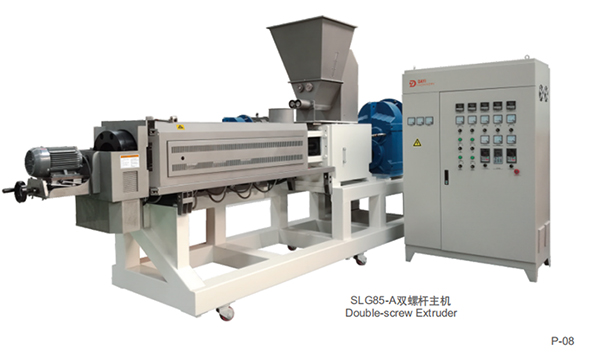
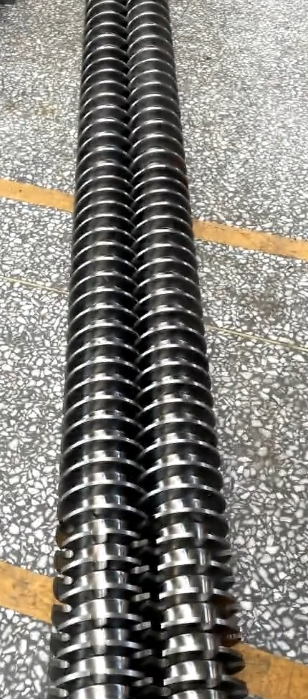
Двухшнековый экструдер
II. Основные различия между двухшнековыми и одношнековыми экструдерами
1. Различия в структуре и механизме передачи
Одношнековый экструдер имеет только один шнек и использует принцип транспортировки за счет трения. Эффективность транспортировки материала зависит от коэффициента трения между материалом, шнеком и цилиндром. Если материал обладает низким коэффициентом трения, возникает риск затора в системе подачи. Двухшнековый экструдер имеет два взаимозацепляющихся шнека и использует объемную транспортировку, которая обеспечивает более стабильную производительность, не зависит от коэффициента трения материалов и позволяет эффективно избежать неравномерной подачи. Кроме того, шнеки в большинстве случаев имеют модульную сборную конструкцию, что позволяет гибко регулировать параметры переработки.
2. Различия в эффектах перемешивания и пластификации
Одношнековый экструдер обладает слабой способностью к перемешиванию и в основном полагается на перемешивающий эффект, создаваемый канавками шнека. Равномерность перемешивания материала и эффективность пластификации находятся на среднем уровне; он подходит для вздувания однокомпонентных сырьевых материалов (таких как чистый кукурузный крахмал), однако с трудом справляется с многокомпонентными рецептурами и рецептурами с высоким содержанием наполнителей. Зона зацепления двухшнекового экструдера способна создавать сильные сдвиговые и растягивающие эффекты, обеспечивая превосходные результаты перемешивания и диспергирования. Он позволяет добиться равномерного перемешивания различных сырьевых материалов (таких как крахмал, зерно, добавки), высокой эффективности пластификации, а также сделать вкус воздушных продуктов более однородным и их качество — более стабильным.
3. Различия в адаптивности материалов
Одношнековый экструдер обладает ограниченной адаптивностью к материалам и в основном подходит для переработки отдельных видов сырья с хорошей текучестью и умеренной термочувствительностью. Он демонстрирует низкую эффективность при переработке материалов с высоким содержанием наполнителей, многокомпонентных или термочувствительных материалов, а также склонен к пригоранию материала и неравномерному раздуванию. Двухшнековый экструдер обладает более широкой адаптивностью к материалам и способен перерабатывать порошковые материалы, материалы с высоким содержанием наполнителей и термочувствительные материалы (такие как воздушные пищевые продукты с добавлением фруктового и овощного порошка, а также белка). Кроме того, время пребывания материала в экструдере короткое, а контроль температуры точный, что позволяет эффективно сохранять питательные компоненты сырья и снижать вероятность его подгорания.

4. Различия в эффективности и стабильности производства
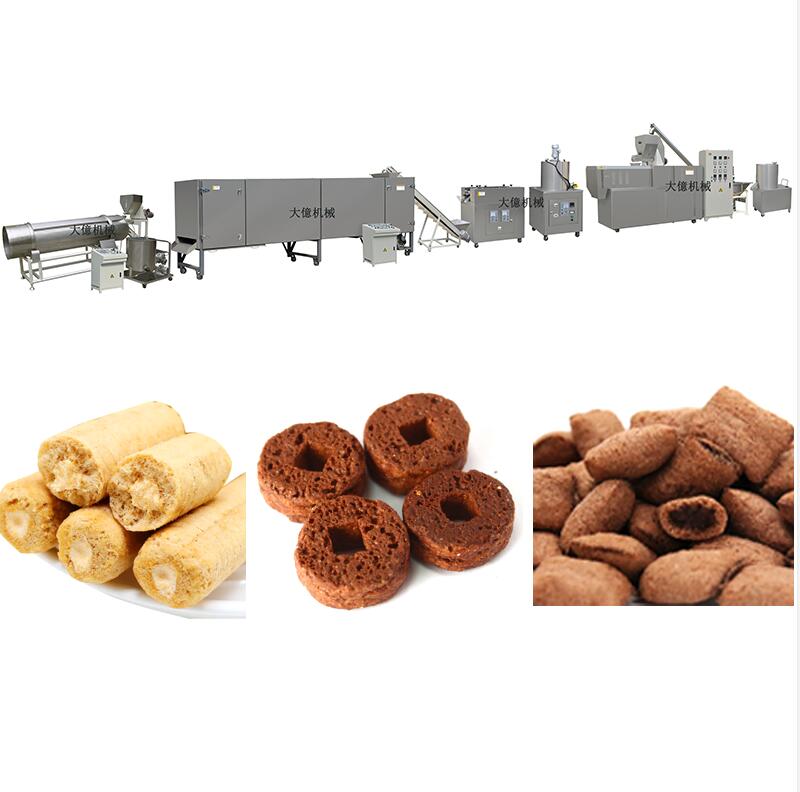
Одношнековый экструдер характеризуется низкой скоростью и относительно низкой производительностью, а давление экструзии подвержено колебаниям, что приводит к нестабильности технических характеристик продукции; он подходит для мелко- и среднесерийного производства простых изделий. Двухшнековый экструдер имеет более высокую скорость (до 300–600 об/мин), большой удельный крутящий момент, а его производительность значительно выше, чем у одношнекового экструдера. Кроме того, давление экструзии остается стабильным без импульсных колебаний, что позволяет организовать непрерывное крупносерийное производство и обеспечить стабильность технических характеристик продукции.
[fusion_youtube admin_label=”” id=”https://www.youtube.com/watch?v=QOwG3_FZ1w8&list=PL1nuKUd5BkxKxN-b2cVfSPzzsMtPThFz2&index=3″ alignment=”center” width=”1200″ height=”600″ start_time=”” end_time=”” autoplay=”false” mute=”false” loop=”false” controls=”true” api_params=”” title_attribute=”” video_facade=”” thumbnail_size=”auto” video_facade_no_cookie=”on” margin_top=”” margin_bottom=”” hide_on_mobile=”small-visibility,medium-visibility,large-visibility” class=”” css_id=”” render_logics=”” structured_data=”off” video_upload_date=”” video_upload_date_timezone=”-12:00″ video_duration=”” video_title=”” video_desc=””][/fusion_youtube]
5. Различия в стоимости и сложности обслуживания
Одношнековый экструдер отличается простой конструкцией и отработанной технологией производства, а также низкой стоимостью оборудования и затрат на техническое обслуживание, а также простотой эксплуатации, что делает его подходящим для предприятий с ограниченными финансовыми ресурсами и небольшими масштабами производства. Двухшнековый экструдер имеет сложную конструкцию и предъявляет высокие требования к точности обработки; он отличается высокой стоимостью приобретения и эксплуатации, а также требует привлечения профессионального персонала для управления и технического обслуживания. Однако он способен удовлетворить потребности высококачественного и крупносерийного производства и в долгосрочной перспективе является более экономически выгодным решением.
6. Различия в температуре и давлении в стволе
В связи с тем, что транспортировка материала в одношнековом экструдере осуществляется за счет трения, распределение температуры в цилиндре относительно неравномерно: вблизи зоны подачи температура ниже, а на выходе — выше, при этом общий перепад температур значителен. Кроме того, давление экструзии подвержено колебаниям из-за изменений в трении материала, что приводит к низкой стабильности давления. Двухшнековый экструдер использует принцип объемной транспортировки с равномерным сдвигом материала. Температуру цилиндра можно точно регулировать по секциям с небольшим перепадом температур, что позволяет избежать локального перегрева. В то же время давление экструзии остается стабильным, без пульсаций, а общее значение давления выше, чем у одношнекового экструдера, что позволяет лучше удовлетворить требованиям формования высококачественных воздушных продуктов питания и снизить вероятность деформации продукции, недостаточного раздувания и других проблем.
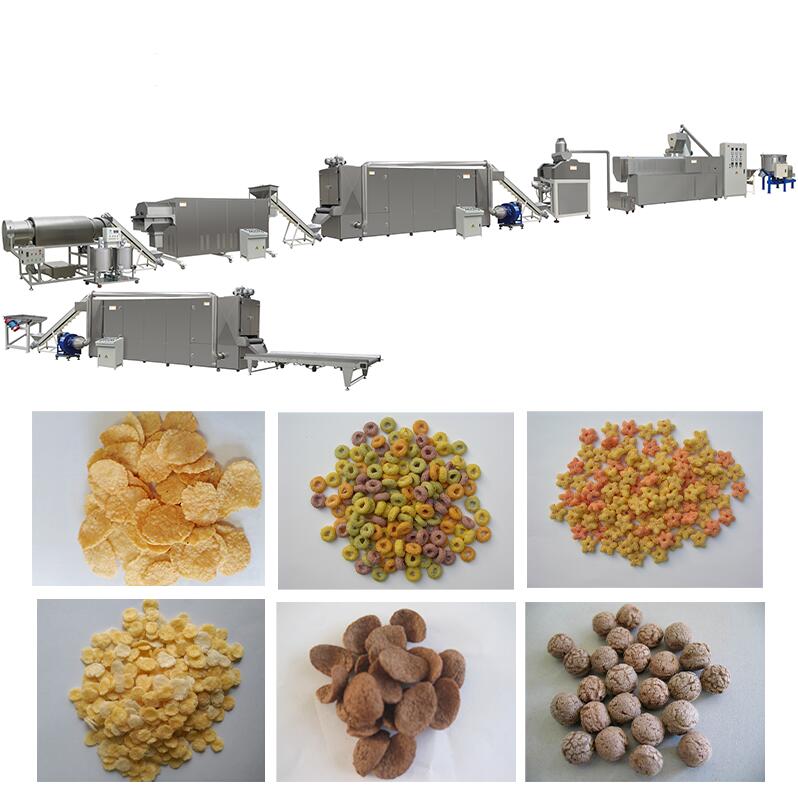
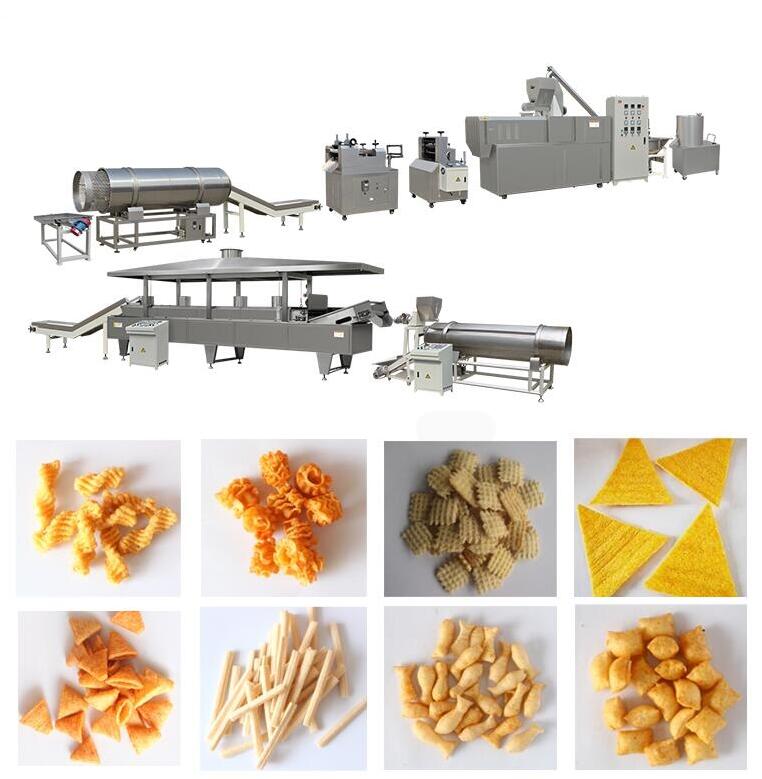
Таким образом, одношнековый экструдер подходит для производства воздушных продуктов питания начального уровня, мелкими партиями и из одного вида сырья, обладая такими преимуществами, как низкая стоимость и простота эксплуатации; двухшнековый экструдер подходит для крупносерийного производства высококачественных продуктов со сложным составом и отличается хорошим перемешиванием, высокой эффективностью и широкой адаптивностью. Предприятия могут выбрать подходящий экструдер в зависимости от масштабов производства, позиционирования продукции и бюджета, чтобы максимально повысить эффективность производства.
Знаете ли вы, для производства каких продуктов требуются как одношнековые, так и двухшнековые экструдеры?
Автор: Лили Динг
WhatsApp:+8613573122583
E-mail:[email protected]