Bei der Herstellung von Puffsnacks ist der Extruder die zentrale Anlage, und seine Leistung bestimmt unmittelbar den Geschmack, die Form und die Produktionseffizienz der Produkte. Als zwei gängige Maschinentypen weisen Einschneckenextruder und Doppelschneckenextruder aufgrund ihrer unterschiedlichen Konstruktionen erhebliche Unterschiede hinsichtlich der Anwendungsbereiche und Verarbeitungsergebnisse auf. Im Folgenden stellen wir zunächst die grundlegenden Eigenschaften der beiden Extrudertypen vor und vergleichen anschließend ihre Unterschiede anhand wesentlicher Merkmale.
I. Grundlegende Einführung in die beiden Extrudertypen
(1) Einschneckenextruder
Der Einschneckenextruder ist die einfachste und am weitesten verbreitete Extrusionsanlage und besteht aus einer zentralen Archimedes-Schnecke und einem beheizbaren Zylinder. Er nutzt hauptsächlich die Einwegdrehung der Schnecke in Kombination mit der externen Beheizung des Zylinders, um den gesamten Prozess des Materialtransports, der Kompression, der Schmelzplastifizierung und der Extrusionsaufblähung durchzuführen. Die Schnecke ist in der Regel in einen Förderabschnitt, einen Kompressionsabschnitt und einen Dosierabschnitt unterteilt. Nachdem das Material über die Einfüllöffnung eingeleitet wurde, wird es durch die Reibungskraft der sich drehenden Schnecke vorwärtsgeschoben, erreicht durch Erwärmung und Scherung einen geschmolzenen Zustand und wird schließlich durch die Düse extrudiert und geformt, um den Aufblaseffekt zu erzielen. Diese Anlage weist einen einfachen Aufbau auf und ist leicht herzustellen, was sie zu einer gängigen Wahl für die Einstiegsproduktion von Puffsnacks macht; sie eignet sich besonders für die einfache Puffverarbeitung einzelner Rohstoffe.

Einschneckenextruder
(2) Doppelschneckenextruder
Der Doppelschneckenextruder ist eine hocheffiziente Anlage, die auf der Grundlage des Einschneckenextruders entwickelt wurde. Sein Kern besteht aus zwei ineinandergreifenden parallelen oder konischen Schnecken und einem Zylinder mit einem “∞”-förmigen Querschnitt. Je nach Art des Schneckenverzahnungsmodus und der Drehrichtung lässt er sich in gleichläufige, gegenläufige und andere Typen unterteilen, wobei der eng verzahnte, selbstreinigende Typ bei der Herstellung von Puffsnacks vorherrschend ist. Das Funktionsprinzip beruht auf der koordinierten Drehung der beiden Schnecken, wodurch ein Verdrängungstransport des Materials erreicht wird. In Kombination mit der Zylinderbeheizung und der Scherkraft der Schnecken können die Materialien in kurzer Zeit gleichmäßig vermischt, geschmolzen und gepufft werden. Gleichzeitig können sich die ineinandergreifenden Schnecken gegenseitig abkratzen, wodurch eine Selbstreinigungsfunktion entsteht, die Materialrückstände und Verkohlung verhindert. Diese Anlage zeichnet sich durch hohe Verarbeitungsgenauigkeit und umfassende Funktionen aus und eignet sich für die Herstellung von Puffsnacks mit komplexen Rezepturen und hoher Qualität.
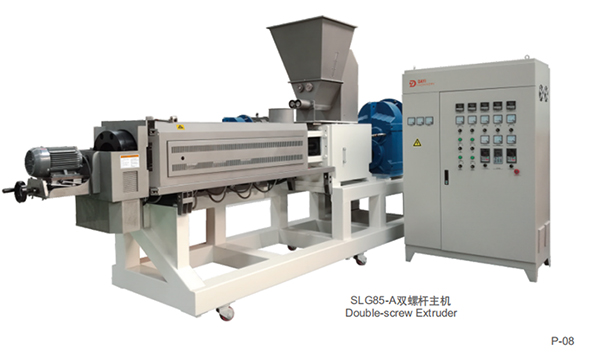
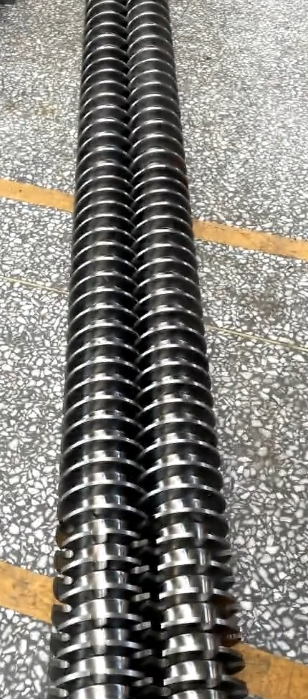
Doppelschneckenextruder
II. Wesentliche Unterschiede zwischen Doppelschnecken- und Einschneckenextrudern
1. Unterschiede in der Struktur und im Übertragungsmechanismus
Der Einschneckenextruder verfügt nur über eine Schnecke und arbeitet mit Reibungsförderung. Die Förderwirkung des Materials hängt von der Reibung zwischen dem Material und der Schnecke sowie dem Zylinder ab. Weist das Material eine geringe Reibung auf, kommt es leicht zu Verstopfungen im Zuführbereich. Der Doppelschneckenextruder verfügt über zwei ineinandergreifende Schnecken und arbeitet mit einem Verdrängungsförderprinzip, das eine stabilere Förderleistung bietet, nicht von der Reibungseigenschaft des Materials beeinflusst wird und eine ungleichmäßige Zuführung wirksam verhindern kann. Zudem sind die Schnecken meist modular aufgebaut, wodurch sich die Verarbeitungsparameter flexibel anpassen lassen.
2. Unterschiede bei den Misch- und Plastifizierungseffekten
Der Einschneckenextruder verfügt über eine geringe Mischleistung und stützt sich hauptsächlich auf die Rührwirkung der Schneckenrille. Die Gleichmäßigkeit der Materialmischung und die Plastifizierung sind durchschnittlich; er eignet sich für das Aufblähen einzelner Rohstoffe (wie reine Maisstärke), während die Verarbeitung von Mehrkomponenten- und hochgefüllten Rezepturen schwierig ist. Im Verzahnungsbereich des Doppelschneckenextruders entstehen starke Scher- und Dehnungskräfte, die zu hervorragenden Misch- und Dispergierwirkungen führen. Er ermöglicht eine gleichmäßige Vermischung verschiedener Rohstoffe (wie Stärke, Getreide, Zusatzstoffe) sowie eine hohe Plastifizierungseffizienz und sorgt so für einen gleichmäßigeren Geschmack und eine stabilere Qualität der Puffprodukte.
3. Unterschiede in der Materialanpassungsfähigkeit
Der Einschneckenextruder weist eine eingeschränkte Materialverarbeitbarkeit auf und eignet sich vor allem für die Verarbeitung einzelner Rohstoffe mit guter Fließfähigkeit und mäßiger Wärmeempfindlichkeit. Bei Materialien mit hohem Füllstoffanteil, Mehrkomponentenmaterialien oder wärmeempfindlichen Materialien erzielt er nur schlechte Verarbeitungsergebnisse und neigt zu Materialverbrennungen und ungleichmäßiger Aufblähung. Der Doppelschneckenextruder verfügt über eine größere Materialverarbeitungsbandbreite und kann pulverförmige Materialien, Materialien mit hohem Füllstoffanteil sowie wärmeempfindliche Materialien (wie beispielsweise Puffsnacks mit Frucht- und Gemüsepulver sowie Proteinzusätzen) verarbeiten. Zudem ist die Verweildauer des Materials kurz und die Temperaturregelung präzise, wodurch die Nährstoffe der Materialien wirksam geschützt und Verbrennungserscheinungen reduziert werden können.
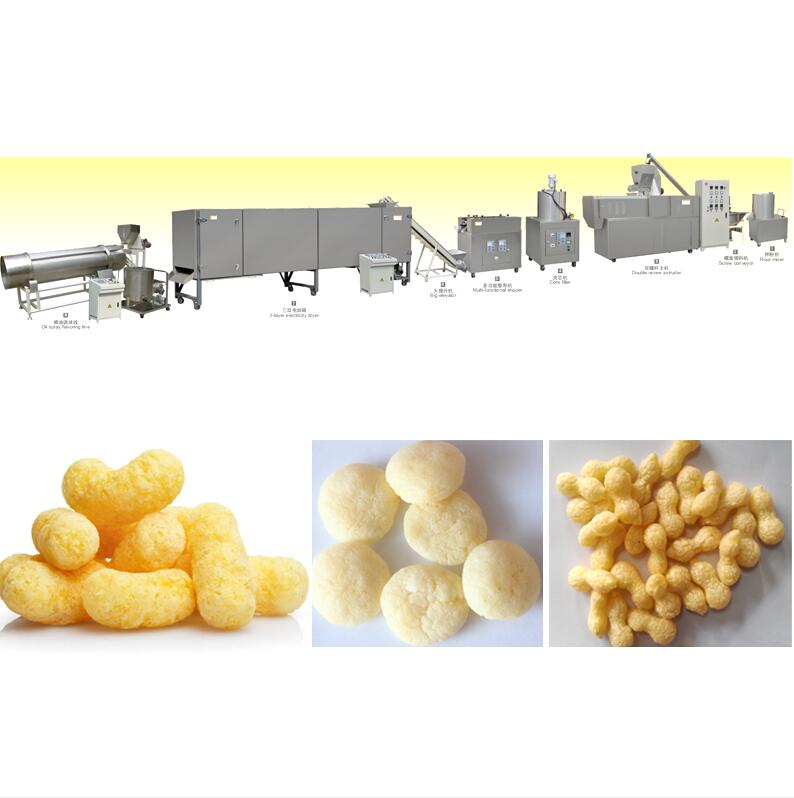

4. Unterschiede hinsichtlich Produktionseffizienz und -stabilität
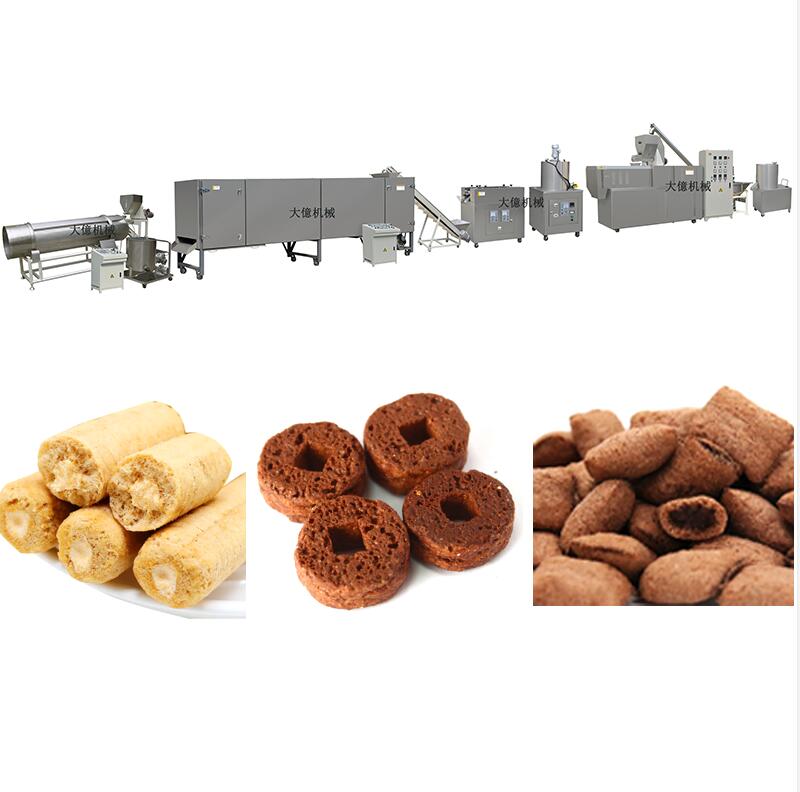
Der Einschneckenextruder zeichnet sich durch eine niedrige Drehzahl und eine relativ geringe Produktionseffizienz aus; zudem unterliegt der Extrusionsdruck Schwankungen, was zu uneinheitlichen Produktspezifikationen führt. Er eignet sich daher für die Produktion einfacher Produkte in kleinen und mittleren Chargen. Der Doppelschneckenextruder verfügt über eine höhere Drehzahl (bis zu 300–600 U/min), ein hohes spezifisches Drehmoment und eine deutlich höhere Produktionseffizienz als der Einschneckenextruder. Zudem ist der Extrusionsdruck stabil und frei von pulsierenden Schwankungen, was eine kontinuierliche Großserienfertigung ermöglicht und die Konsistenz der Produktspezifikationen gewährleistet.
[fusion_youtube admin_label=”” id=”https://www.youtube.com/watch?v=QOwG3_FZ1w8&list=PL1nuKUd5BkxKxN-b2cVfSPzzsMtPThFz2&index=3″ alignment=”center” width=”1200” height=”600” start_time=”” end_time=”” autoplay=”false” mute=”false” loop=”false” controls=”true” api_params=”” title_attribute=”” video_facade=”” thumbnail_size=”auto” video_facade_no_cookie=”on” margin_top=”” margin_bottom=”” hide_on_mobile=”small-visibility,medium-visibility,large-visibility” class=”” css_id=”” render_logics=”” structured_data=”off” video_upload_date=”” video_upload_date_timezone=”-12:00” video_duration=”” video_title=”" video_desc=""][/fusion_youtube]
5. Unterschiede bei den Kosten und dem Wartungsaufwand
Der Einschneckenextruder zeichnet sich durch einen einfachen Aufbau und einen ausgereiften Fertigungsprozess aus. Er verursacht geringe Anschaffungs- und Wartungskosten und ist einfach zu bedienen, was ihn für Unternehmen mit begrenzten finanziellen Mitteln und geringem Produktionsumfang geeignet macht. Der Doppelschneckenextruder weist einen komplexen Aufbau auf und stellt hohe Anforderungen an die Verarbeitungspräzision; er ist mit hohen Anschaffungs- und Wartungskosten verbunden und erfordert für den Betrieb und die Wartung Fachpersonal. Er kann jedoch die Anforderungen einer qualitativ hochwertigen und groß angelegten Produktion erfüllen und ist langfristig kosteneffizienter.
6. Unterschiede bei der Zylindertemperatur und dem Zylinderdruck
Da der Materialtransport im Einschneckenextruder auf Reibung beruht, ist die Temperaturverteilung im Zylinder relativ ungleichmäßig: In der Nähe der Einlauföffnung ist die Temperatur niedriger, am Auslaufende höher, und der Temperaturunterschied insgesamt ist groß. Zudem neigt der Extrusionsdruck aufgrund von Schwankungen der Materialreibung zu Schwankungen, was zu einer schlechten Druckstabilität führt. Der Doppelschneckenextruder arbeitet mit einer Verdrängungsförderung und sorgt für eine gleichmäßige Materialscherung. Die Zylindertemperatur lässt sich abschnittsweise präzise regeln, wodurch nur geringe Temperaturunterschiede entstehen und eine lokale Überhitzung vermieden wird. Gleichzeitig ist der Extrusionsdruck pulsfrei und stabil, und der Gesamtdruckwert ist höher als bei einem Einschneckenextruder, wodurch die Formungsanforderungen hochwertiger Puffsnacks besser erfüllt und Produktverformungen, unzureichendes Aufblähen sowie andere Probleme reduziert werden können.
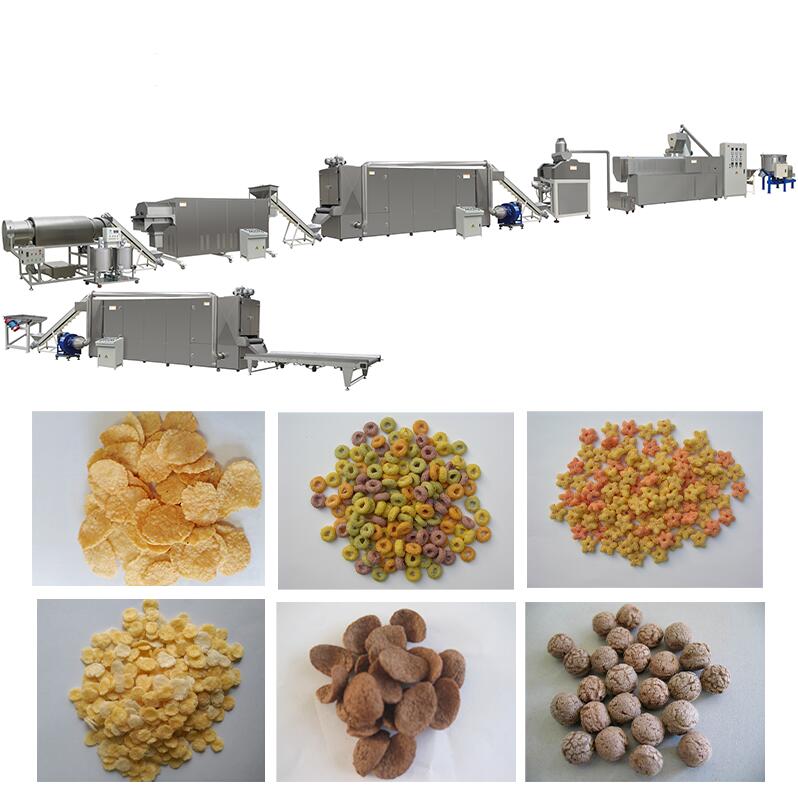
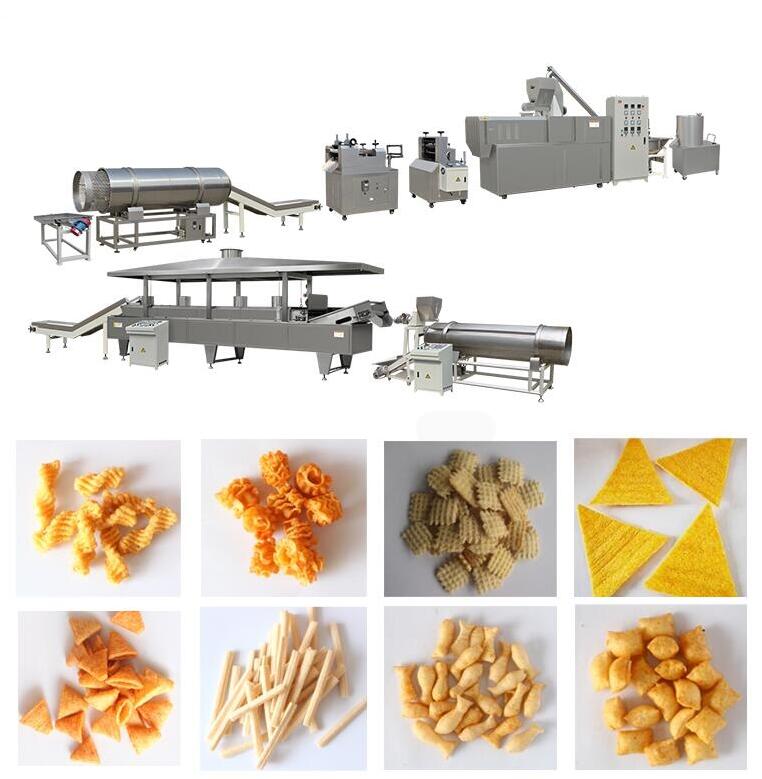
Zusammenfassend lässt sich sagen, dass der Einschneckenextruder für die Produktion von Puffsnacks im Einstiegsbereich, in kleinen Chargen und aus einem einzigen Rohstoff geeignet ist und dabei die Vorteile niedriger Kosten und einfacher Bedienung bietet; der Doppelschneckenextruder eignet sich für die Produktion in großem Maßstab, in hoher Qualität und mit komplexen Rezepturen und zeichnet sich durch gute Durchmischung, hohe Effizienz und starke Anpassungsfähigkeit aus. Unternehmen können den geeigneten Extruder entsprechend ihrem eigenen Produktionsumfang, ihrer Produktpositionierung und ihrem Kostenbudget auswählen, um die Produktionseffizienz zu maximieren.
Wissen Sie, für welche Produkte sowohl Einschneckenextruder als auch Doppelschneckenextruder benötigt werden?
Verfasst von Lily Ding
WhatsApp:+8613573122583
E-Mail:[email protected]