مقدمة
أصبحت حبوب الإفطار المنفوخة عنصراً أساسياً في المنازل في جميع أنحاء العالم، حيث توفر للمستهلكين وجبة مريحة وجاهزة للأكل تجمع بين القوام الجذاب والتغذية المعززة. تُصنع هذه المنتجات أساسًا من الذرة أو القمح أو الشوفان أو الأرز، حيث يتم تحويل الحبوب الخام إلى رقائق خفيفة ومقرمشة أو كرات أو حلقات أو أشكال مخصصة. وقد تطورت عملية التصنيع بشكل كبير منذ أواخر القرن التاسع عشر، عندما ظهرت حبوب الإفطار لأول مرة في الولايات المتحدة كأطعمة نباتية تركز على الصحة. .
اليوم، يعتمد إنتاج حبوب الإفطار المنفوخة بشكل كبير على تقنية البثق — وهي عملية مستمرة وعالية الكفاءة تعمل على طهي وتشكيل وتوسيع التركيبات القائمة على الحبوب لتحويلها إلى منتجات نهائية. يقدم هذا المقال نظرة عامة شاملة على عملية التصنيع الصناعي، بدءًا من معالجة المواد الخام وصولاً إلى التعبئة والتغليف النهائي.
نظرة عامة على فئات التصنيع
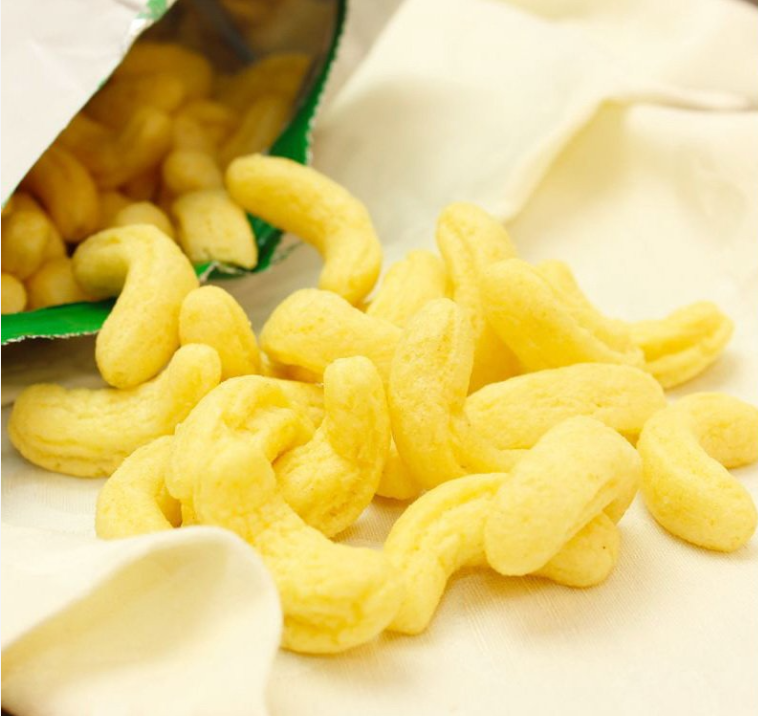
يمكن تصنيف حبوب الإفطار الجاهزة للأكل إلى عدة فئات بناءً على طرق تصنيعها. وتشمل هذه الفئات حبوب الإفطار المقشرة (مثل رقائق الذرة)، والحبوب الكاملة المنفوخة بالهواء الساخن، وحبوب الإفطار المنفوخة بالهواء الساخن والمبثوقة، والحبوب الكاملة المقطعة، وحبوب الإفطار المنفوخة بالفرن، والجرانولا، وحبوب الإفطار الموسعة المبثوقة، وحبوب الإفطار المخبوزة. ومن بين هذه الفئات، تهيمن العمليات القائمة على البثق على الإنتاج الحديث نظرًا لمرونتها وكفاءتها وقدرتها على إنتاج أشكال وملمس متنوعين للمنتجات.
المواد الخام والتركيبة
المكونات الرئيسية
تشكل حبوب الحبوب أساس أي نوع من أنواع حبوب الإفطار. وتعد الذرة والقمح والشوفان والأرز من أكثر الحبوب استخدامًا، وهي مدرجة هنا بترتيب تقريبي حسب حجم الإنتاج. وتوفر هذه الحبوب النشا الذي يمنح حبوب الإفطار المنفوخة قوامها المقرمش المميز عند طهيها وتضخيم حجمها.
مكونات إضافية
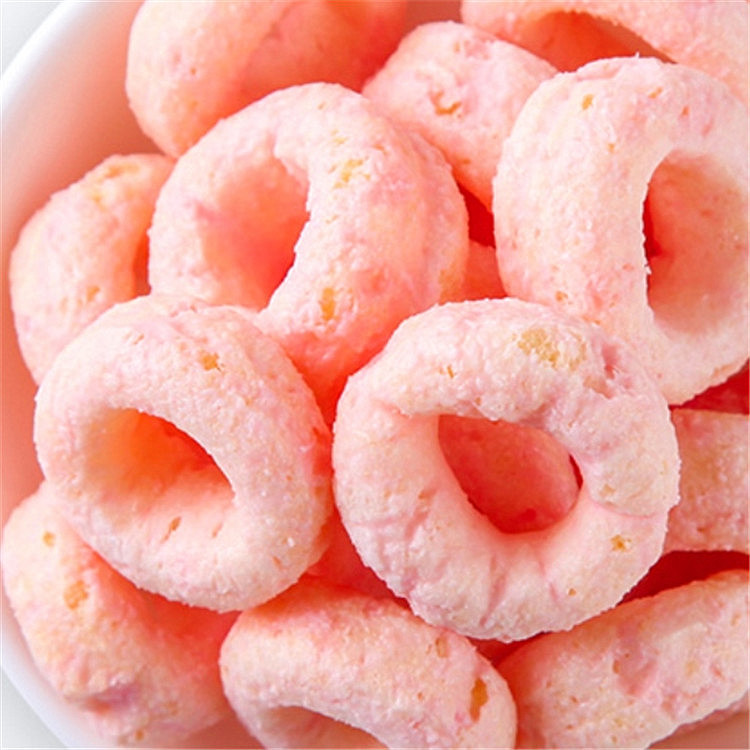
بالإضافة إلى الحبوب الأساسية، يضيف المصنعون عدة مكونات أخرى:
المحليات: يُعزز السكر أو العسل أو شراب الشعير النكهة ويساهم في اكتساب اللون البني أثناء التحميص
النكهات: الكاكاو، مستخلصات الفاكهة، الفانيليا، أو نكهات الشعير
المواد المقوية: تُضاف الفيتامينات والمعادن لتلبية المعايير الغذائية — وعادةً ما تُضاف العناصر الغذائية المقاومة للحرارة قبل الطهي
– الملح: يعزز النكهة ويؤثر على خصائص النشا أثناء المعالجة
– الألوان: يمكن إضافة ملونات غذائية لتحسين المظهر
التركيبات البديلة والمحسّنة
أدت الابتكارات الحديثة إلى توسيع نطاق المواد الخام لتتجاوز الحبوب التقليدية. ويقوم المصنعون حاليًا بمعالجة البقوليات مثل الحمص والكينوا، استجابةً لطلب المستهلكين على منتجات ذات محتوى أعلى من البروتين والألياف مع نسبة أقل من الدهون والسكر والملح. وقد أظهرت الأبحاث نجاح إنتاج حبوب الإفطار باستخدام خلطات مثل الأرز المكسور ودقيق الفاصوليا العادية (70% أرز، 30% فاصوليا)، مما أدى إلى تحقيق مؤشرات تمدد جيدة وخصائص تقنية مقبولة. كما تم استكشاف تركيبات تعتمد على دقيق الكستناء، والتي توفر ملامح نكهة وخصائص غذائية فريدة. .
عملية الطهي بالبثق
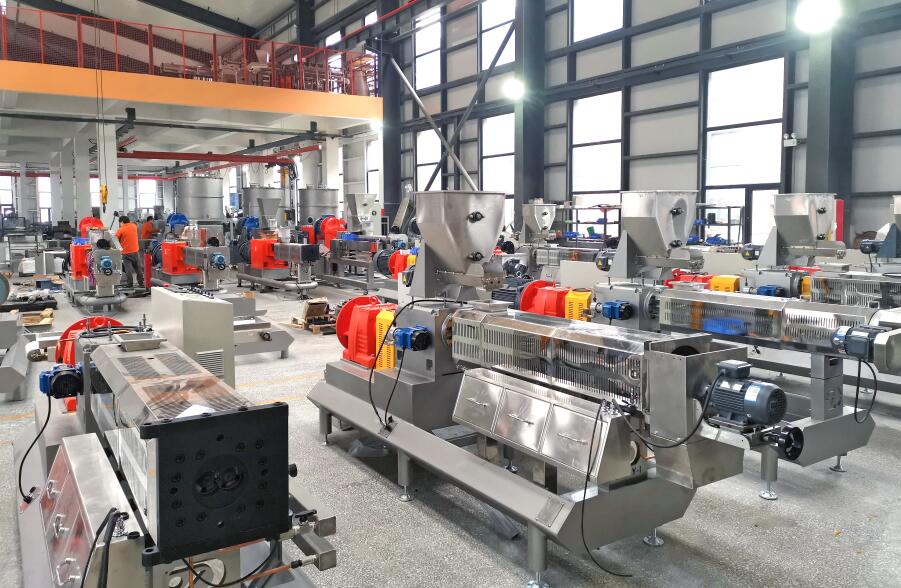
يُعد الطهي بالبثق التقنية الأساسية في صناعة حبوب الإفطار الحديثة. وتجمع هذه العملية المستمرة بين عدة عمليات فرعية —الخلط، والطهي، والتشكيل، والتوسيع— ضمن آلة واحدة.
مبدأ التشغيل
يعتمد عملية البثق على الخصائص الحرارية للنشا. فعندما يتعرض النشا للحرارة والرطوبة والقص الميكانيكي داخل أسطوانة مغلقة، فإنه يمر بمرحلة التجلط. وعندما يتم دفع العجينة المطبوخة عبر قالب عند مخرج آلة البثق، يؤدي الانخفاض المفاجئ في الضغط إلى تحول الماء شديد السخونة فجأة إلى بخار، مما يؤدي إلى تمدد المادة لتصبح بنية مسامية ومنتفخة.
آلات البثق أحادية اللولب مقابل آلات البثق ثنائية اللولب
تُستخدم في الصناعة آلات البثق أحادية اللولب وثنائية اللولب على حد سواء. وتتميز آلات البثق ثنائية اللولب بعدة مزايا، منها قدرات خلط أفضل، ومرونة أكبر في المعالجة، وجودة منتج أكثر اتساقًا. كما أنها قادرة على معالجة مجموعة أوسع من المواد الخام، بما في ذلك تلك التي تحتوي على نسبة أعلى من الدهون أو الرطوبة، وتتيح التحكم الدقيق في معلمات العملية.
معلمات البثق
تشمل المعلمات الحاسمة التي تؤثر على جودة المنتج ما يلي:
درجة الحرارة: تتراوح درجات الحرارة في مناطق البثق عادةً بين 40 درجة مئوية و80 درجة مئوية في عمليات المعالجة الأقل حدة، على الرغم من استخدام درجات حرارة أعلى في عمليات التمدد المباشر
سرعة الدوران: تؤثر سرعة الدوران على مدخلات الطاقة الميكانيكية والقص
نسبة الرطوبة: عادةً ما يتم الحفاظ عليها عند حوالي 14% لضمان التمدد السليم
معدل التغذية: يحدد معدل إنتاجية العملية ووقت البقاء
في الأوساط البحثية، أسفرت تركيبات مثل خلطات الأرز والفول — التي تمت معالجتها بسرعة دوران اللولب البالغة 177 دورة في الدقيقة وبنسبة رطوبة 14% — عن مؤشرات تمدد بلغت 8.89، مما يشير إلى زيادة جيدة في الحجم. .
—
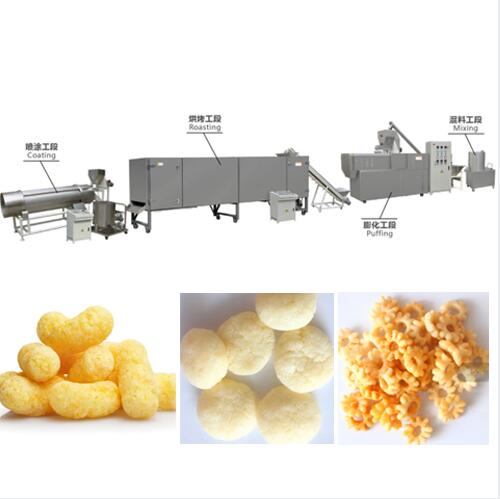
تدفق العملية التفصيلي للحبوب المنفوخة
تختلف عملية التصنيع باختلاف المنتج النهائي المطلوب — سواء كانت رقائق، أو كرات منتفخة، أو وسائد محشوة. وفيما يلي مخطط عام ينطبق على معظم أنواع حبوب الإفطار المبثوقة، يليه شرح للاختلافات المحددة.
الخطوة 1: مناولة المواد الخام والمعالجة المسبقة
تخضع الحبوب التي تصل إلى منشأة التصنيع لعملية تنظيف لإزالة المواد الغريبة مثل الحجارة والغبار وبقايا المحاصيل الأخرى. تتطلب بعض العمليات طحن الحبوب لتحويلها إلى دقيق أو مسحوق، في حين أن عمليات تصنيع الحبوب الكاملة قد تستخدم الحبوب سليمة. وقد تشمل خطوات المعالجة المسبقة عملية التسوية — وهي ضبط نسبة الرطوبة إلى المستويات المثلى قبل الطهي. .
الخطوة 2: الوزن والمزج
تُوزن المكونات الجافة — الدقيق، والسكر، والملح، والمواد المقوية الجافة — بدقة وفقًا لتركيبة المنتج، ثم تُخلط في الخلاطات. تضمن هذه الخطوة التوزيع المتساوي لجميع المكونات قبل دخولها إلى آلة البثق. وتقوم بعض العمليات بإضافة مكونات سائلة مثل الماء أو الزيت أو المحليات السائلة في هذه المرحلة أو عن طريق الحقن المباشر أثناء عملية البثق.
الخطوة 3: الطهي بالبثق
يتم تغذية الخليط الممزوج إلى آلة البثق، حيث يتحرك على طول اللولب (الولب) عبر مناطق محددة:
منطقة النقل: يتم نقل المادة الخام إلى الأمام، حيث يتم إجراء عملية الخلط الأولية.
منطقة العجن والطهي: مع تقدم المادة، تعمل الطاقة الميكانيكية الناتجة عن دوران اللولب والطاقة الحرارية الصادرة عن سخانات الأسطوانة على رفع درجة الحرارة. تمتص حبيبات النشا الماء وتتضخم، وتخضع لعملية التجلط. وتفقد البروتينات طبيعتها. وتتحول الكتلة إلى عجينة لزجة ومرنة.
منطقة التجانس: يتم فيها موازنة درجة الحرارة والضغط، مما يضمن اتساق خصائص العجين قبل خروجه.
القالب والتوسع: يتم دفع العجينة المطبوخة عبر صفيحة قالب ذات فتحات بأشكال محددة (دائرية، نجمية، حلقية، إلخ). ويؤدي انخفاض الضغط — من الضغط العالي داخل الأسطوانة إلى الضغط الجوي — إلى تبخر الماء فوريًّا، مما يؤدي إلى تمدد العجينة لتتخذ بنية مسامية منتفخة. يقوم قاطع دوار عند واجهة القالب بقص المنتج المبثوق إلى الطول المطلوب. .
الخطوة 4: التجفيف
تحتوي المنتجات المبثوقة حديثًا على نسبة رطوبة عالية نسبيًا (تتراوح عادةً بين 20 و30%). ولتحقيق القوام المقرمش والاستقرار أثناء التخزين اللذين يتميز بهما حبوب الإفطار، يجب خفض نسبة الرطوبة إلى حوالي 3%. ويحدث التجفيف على مراحل:
التجفيف المسبق: يقوم مجفف القاع المميَّع بإزالة الرطوبة السطحية بسرعة بعد عملية البثق. .
التجفيف النهائي: تعمل أفران الحمل الحراري أو مجففات الطبقة المميعة الإضافية على خفض الرطوبة الداخلية إلى المستوى المستهدف مع الحفاظ على سلامة المنتج. .
الخطوة 5: التحميص
بالنسبة للعديد من أنواع الحبوب، يأتي التحميص بعد التجفيف. وتحقق هذه الخطوة، التي تتم في أفران دوارة أو أفران التصادم ذات المناطق النفاثة، عدة أهداف: فهي تقلل الرطوبة بشكل أكبر، وتضفي اللون من خلال تفاعلات التسمير الميلارد، وتعزز النكهة، وتحسن القرمشة. ويتم التحكم بدقة في معلمات التحميص — درجة الحرارة والوقت وتدفق الهواء — لتحقيق خصائص منتج متسقة.
الخطوة 6: التغليف والتتبيل
بعد التحميص، تُضاف إلى العديد من الحبوب مواد خارجية لتحسين مذاقها ومظهرها. .
طلاء السكر: يتم رش محلول شراب السكر (مثل محلول السكروز بدرجة 70 بريكس) على قطع الحبوب. ثم تُجفف المنتجات المطلية لتثبيت الطبقة اللامعة، مما يؤدي إلى الحصول على محتوى نهائي من السكر يبلغ حوالي 35% في بعض التطبيقات. .
الطلاءات القائمة على الدهون: يمكن استخدام طلاءات الشوكولاتة أو الزبادي أو زبدة الفول السوداني في المنتجات الفاخرة.
التتبيل: تُضاف إلى الأصناف المالحة الملح أو مسحوق الجبن أو خلطات التوابل عن طريق أسطوانات التتبيل الدوارة. وتتراوح نسب إضافة التتبيل المعتادة بين 20 و30% من وزن المنتج. .
الخطوة 7: إثراء الأغذية بالفيتامينات والمعادن
لا تتحمل الفيتامينات الحساسة للحرارة (مثل فيتامينات ب وفيتامين ج) درجات الحرارة المرتفعة الناتجة عن الطهي أو التحميص. ولذلك، تُضاف بعد المعالجة، وعادةً ما تُرش على الحبوب في شكل محلول أو تُخلط مع مادة الطلاء. ويضمن هذا الإثراء بعد المعالجة الحفاظ على العناصر الغذائية ودقة المعلومات الواردة على الملصق.
الخطوة 8: التبريد والتعبئة
تمر المنتجات النهائية عبر سيور التبريد لتصل إلى درجة حرارة الغرفة قبل تعبئتها. ويمنع التبريد المناسب تكاثف الرطوبة داخل العبوات، الأمر الذي من شأنه أن يضر بقوامها المقرمش. وأخيرًا، تُوزن الحبوب وتُعبَّأ في أكياس أو علب في بيئة خاضعة للرقابة للحفاظ على نضارة المنتج. .
—
تصنيع حبوب الإفطار المقشرة (تنوع)
تتطلب الحبوب المقشرة، مثل رقائق الذرة، خطوات تشكيل إضافية تتجاوز عملية البثق الأساسية:
1. البثق لتشكيل الحبيبات: تُنتج آلة البثق حبيبات كثيفة غير منتفخة بدلاً من القطع المنتفخة
2. التبريد: تُبرد الحبيبات إلى درجة حرارة الغرفة
3. التقطيع إلى رقائق: تمر الحبيبات المبردة بين أسطوانات دوارة ثقيلة تعمل على تسطيحها لتصبح رقائق رقيقة
4. التجفيف: تُجفف الرقائق مسبقًا بعد عملية التقطيع إلى رقائق
5. التحميص: تعمل خطوة التحميص على تجفيف الرقائق وتوسيع حجمها، مما ينتج عنه الملمس المقرمش النهائي
6. الطلاء والتعبئة: كما هو موضح أعلاه
حبوب الإفطار المنفوخة بالهواء الساخن (نوع آخر)
تستخدم بعض أنواع الحبوب المنفوخة التقليدية عملية تصنيع على دفعات تُعرف باسم “النفخ بالمسدس” بدلاً من عملية البثق. حيث تُطهى الحبوب الكاملة تحت الضغط في وعاء دوار، ثم تُطلق فجأة عبر آلية تشبه المسدس. ويؤدي الانخفاض الفوري في الضغط إلى انفجار الحبوب أو «انتفاخها» إلى عدة أضعاف حجمها الأصلي. ورغم أن هذه الطريقة أقل استمرارية من عملية البثق، إلا أنها تنتج قوامًا مميزًا لمنتجات مثل الأرز المنتفخ أو القمح المنتفخ.
التقنيات المتطورة: الحبوب المحشوة والمُنتجة بتقنية البثق المشترك
أدت الابتكارات الحديثة إلى ظهور حبوب الإفطار المحشوة، التي تحتوي على حشوة حلوة أو مالحة داخل قشرة من الحبوب. ويتم تصنيع هذه المنتجات باستخدام تقنية البثق المشترك. .
عملية البثق المشترك
تقوم قالب البثق المشترك بدمج تيارين بشكل متحد المركز: عجينة الحبوب الخارجية والحشوة الداخلية (الشوكولاتة، أو معجون الفاكهة، أو الجبن، أو الكريمة). يخرج التيار المدمج من القالب ويمر عبر آلة تشكيل الوسائد، التي تشكل الأنبوب المستمر على شكل وسائد فردية ذات حواف محكمة الإغلاق. أما باقي مراحل العملية —التجفيف، والتحميص، والتغليف— فتتم بشكل مشابه لعملية تصنيع الحبوب المنفوخة القياسية.
تتيح هذه التكنولوجيا للمصنعين إنتاج منتجات عالية القيمة مع إجراء تعديلات طفيفة على المعدات، مما يوفر عائدًا كبيرًا على الاستثمار. .
التحكم في العمليات ومعايير الجودة
مؤشرات الجودة الرئيسية
تراقب الشركات المصنعة عدة معايير لضمان جودة منتجاتها بشكل ثابت:
مؤشر التمدد: النسبة بين قطر المنتج المبثوق وقطر القالب، والتي تشير إلى كفاءة التمدد. وتعتبر القيم التي تتراوح بين 8 و9 هي القيم المعتادة للمنتجات التي تم تمددها جيدًا. .
الكثافة الظاهرية: تشير الكثافة الأقل إلى درجة أكبر من القرمشة وقبول أفضل من جانب المستهلك. وتعتبر القيم التي تقترب من 0.25 غ/سم³ شائعة. .
مؤشر امتصاص الماء (WAI): يقيس قدرة المادة على امتصاص الماء، مما يؤثر على مدة بقاء الحبوب مقرمشة في الحليب. .
مؤشر القابلية للذوبان في الماء (WSI): يشير إلى نسبة المكونات القابلة للذوبان، والتي تؤثر على إفراز النكهة والملمس. .
قوة الكسر: تعكس السلامة الميكانيكية وقوامها المقرمش. .
مقاييس كفاءة العمليات
تحقق تقنيات النفخ الحديثة كفاءة عالية:
إنتاجية تتجاوز 95%، مما يقلل من هدر المواد الخام إلى أدنى حد
يصل استهلاك الطاقة إلى 60 كيلوواط/ساعة لكل 100 كيلوغرام من المنتج — أي ما يعادل نصف استهلاك الأنظمة المماثلة تقريبًا
تتراوح الطاقات الإنتاجية بين 350 كجم/ساعة للأنظمة على نطاق التطوير و2,000 كجم/ساعة للخطوط الصناعية ذات الحجم الكبير
يُعد تصنيع حبوب الإفطار المنفوخة عملية صناعية متطورة تعتمد على تقنية البثق. بدءًا من معالجة الحبوب الخام مرورًا بالخلط والطهي بالبثق والتجفيف والتحميص والطلاء والتعبئة، تتطلب كل خطوة تحكمًا دقيقًا لتحقيق القوام والنكهة والمظهر والقيمة الغذائية المطلوبة. تدمج خطوط الإنتاج الحديثة ميزات متطورة مثل البثق المشترك للمنتجات المحشوة، وأنظمة النفخ الموفرة للطاقة، ومراقبة الجودة الشاملة.
مع تحول تفضيلات المستهلكين نحو الخيارات الأكثر صحة، تواصل الصناعة الابتكار باستخدام مواد خام بديلة (البقوليات، الحبوب القديمة) وتركيبات تقلل من نسبة السكر والدهون مع الحفاظ على القوام الخفيف والمقرمش الذي يميز حبوب الإفطار. والنتيجة هي فئة منتجات متنوعة توفر الراحة والقيمة الغذائية والرضا الحسي للمستهلكين في جميع أنحاء العالم.
جهة الاتصال: مارك
واتساب: 8615953166130
البريد الإلكتروني: [email protected]